新しい SKU を承認したばかりの食品工場では、通常、1 分あたりの目標袋数、袋の寸法、設置日という 3 つの数値を用意しています。プロジェクトの残りの部分を静かに決定する数字は 4 つ目ですが、めったに書き留められることはありません。それは、製品が秤から離れてバッグに落ちた瞬間にどのように動作するかです。
それを誤解すると、毎分 80 袋のラインは 50 ~ 55 に落ち着き、景品は各パックから数グラムを静かに食べます。これを防ぐ一連の手順は、地味ですが信頼できるものです。製品の特徴を明らかにし、投与方法を選択し、バッグの形式を選択し、サイズを搬送し、検査し、チェーン内で最も遅いステーションでケースを梱包します。最初に袋詰め機を購入し、その周りに他のものをすべて取り付けてしまうことが、新しいラインが初年度の投資回収目標を達成できない最も一般的な理由です。
投与システムの良さは、その背後にある製品データによって決まります。モデルを比較する前に、次の 6 つの質問に答える 1 ページの製品シートを作成します。
線画上では同じに見える 2 つの製品でも、まったく異なるフィーダーが必要になる場合があります。冷凍野菜ミックスは流動性が良く、組み合わせ計量に適しています。ドライアプリコットはくっついてシールを汚してしまうため、別のアプローチが必要です。粉ミルクはホッパー内では液体のように、また空気中の塵のように振る舞うため、計量器ではなく、オーガーフィラーと塵の抽出が必要です。
ほとんどの食品ラインは、1 分間に 30 袋を梱包するか 300 袋を梱包するかにかかわらず、5 つのゾーンにマッピングできます。見積書を見る前に、製品の各製品を紙に書いて説明します。
ゾーン間には累積を追加します。 2 メートルのバッファー ループのコンベヤーが、フィルムの継ぎ合わせやジャムにかかる 30 秒のコストを吸収し、ケース梱包業者が躊躇するたびに計量機を停止するよりもはるかに安価です。
投薬はお金が儲かる、または失われる場所です。 250 g パックの不必要な景品の 1 グラムごとに、1 分あたり 60 袋と 2 つのシフトを掛け合わせると、2 種類の充填剤の価格差が小さく見える項目になります。
| 方法 | 代表的な製品 | 加工精度 | 実用上の限界 |
|---|---|---|---|
| 組合せ(マルチヘッド)秤量機 | 冷凍野菜、ナッツ、スナック、キャンディー、パスタ、ペット用おやつ | 100 ~ 500 g の用量で ±0.5 ~ 1.5 g | 自由に流れる部分が必要です。背の高いフレームにはバガーの上にヘッドルームが必要です |
| リニア秤 | 米、砂糖、種子、顆粒、小用量パック | ±1 ~ 2 g、マルチヘッドよりサイクルが遅い | レーンあたりの出力が低い。送りが不均一だと精度がズレる |
| オージェ(スクリュー)フィラー | 小麦粉、粉乳、香辛料、ココア、コーヒー | 線量の±1~2% | 防塵、チューブ内の製品の蓄積、充填後の脱気 |
| 容積カップ | 塩、砂糖、米、豆、さらさら顆粒 | 線量の±2~3% | かさ密度が変化すると、パックの重量が直接変化します。 |
パックで 2 つの成分 (ナッツとドライ フルーツ、または麺ブロックの入った調味料小袋など) を混合する場合、別個の供給チャネルを備えた混合計量機により、2 番目の充填ステーションなしで比率が安定します。
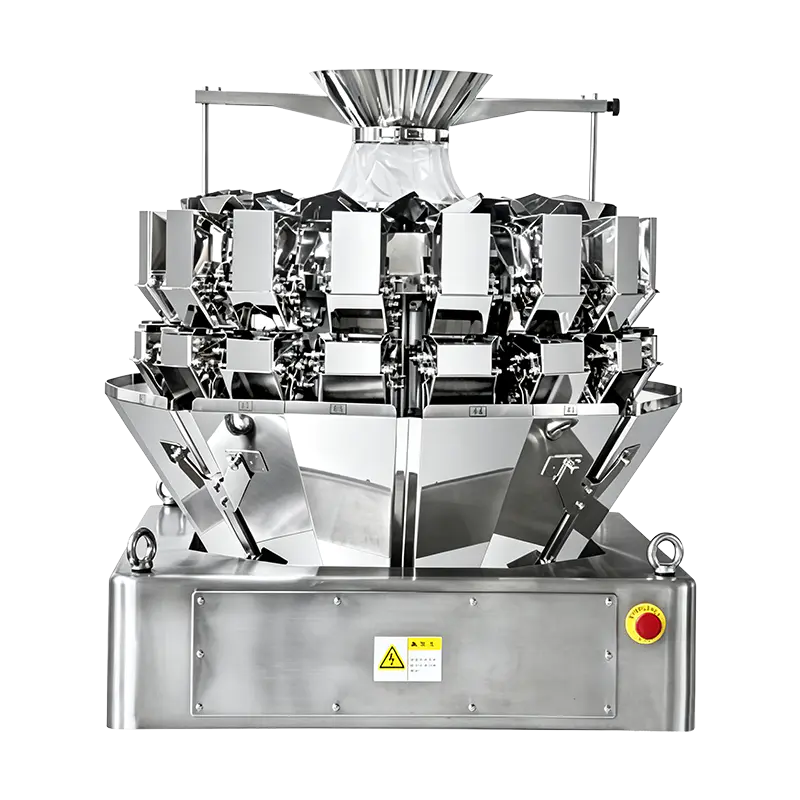 JW-A16 16頭ミニ多頭秤 少量の流動性製品の場合、この 16 ヘッド計量機は 2 ~ 200 g の計量、最大 180 パック/分、および高速計量のためのデュアル収集ホッパーを提供します。 製品を見る→
組み合わせ計量とリニア計量のどちらを選択するかは、価格だけではなく、用量許容範囲、ピースの完全性、サイクル時間によって決まります。の マルチヘッド計量とリニア計量の比較 実際の数値とのトレードオフについて説明します。
これは、工場のフィルム保管庫、パックの棚の存在、およびメンテナンスのルーチンを決定する決定です。縦型フォームフィルシールはフラットロールから実行されるため、パックあたりのフィルムコストが低くなり、速度が速くなりますが、完成した袋は印刷位置が控えめで再シール機能がない枕またはガセットになります。既製のパウチ機械は雑誌から完成した袋を取り出し、開封し、充填して密封します。これにより、より低い速度とより高いフィルムコストで、スタンドアップベース、ジッパー、注ぎ口、およびより重い充填が可能になります。
どちらのファミリー内でも、モデルの命名は通常、バッグの幅と構造を追跡します。コンパクトなクラスは小型の小売用パックの場合は約 150 mm、中型および中程度の長さのバッグの場合は 180 ~ 230 mm、大容量またはヘビーデューティの作業用には 270 mm 以上です。袋幅範囲、フィルム構造、投与量を選択し、速度マージンを確認してください。
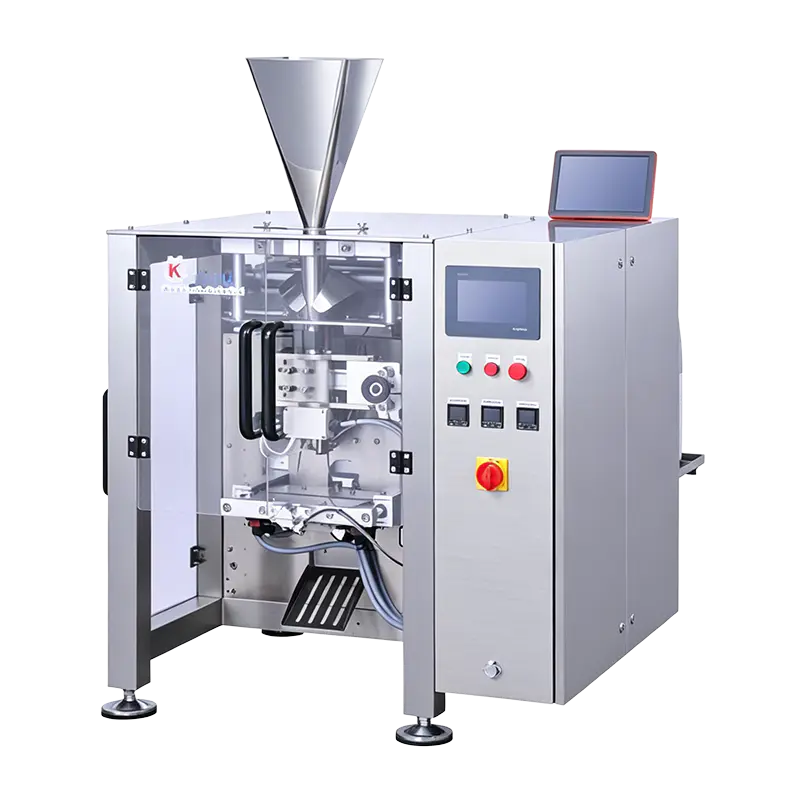 KL180H 高速縦型包装機 KL180S と 50 ~ 150 mm の袋幅を共有し、アップグレードされたモーション コントローラーによって速度が 150 袋/分に向上し、ライン レートが向上します。 製品を見る→
早めに確認する価値のある詳細が 1 つあります。マシンのバッグ幅の範囲は、実際に発売 SKU と来年予定されているより大きなサイズの両方をカバーしていますか?以前の容量が 20 mm 不足しているため、2 年前のマシンがスペアパーツの提供者になってしまいます。
多くの場合、検査機器は最後に引用され、最初に非難される項目です。 2 つのルールにより、正直さが保たれます。まず、金属探知機または X 線トンネルの開口部が感度を決定します。開口部が大きいほど大きな製品が通過できますが、検出できる破片のサイズは小さくなります。そのため、平均的なパックに対する開口部ではなく、ライン上の最も高いパックに対する開口部を指定します。第二に、重量チェッカーは、その拒否デバイスが検証された場合にのみ役に立ちます。つまり、すべての拒否信号が物理的な除去を生成し、開始時とシフトの終了時に再度確認される必要があります。
一般的な試験片のサイズは、絞りや製品の効果に応じて、鉄、非鉄、ステンレスのサンプルで 1.5 ~ 3.0 mm の範囲になります。塩分や水分の含有量が高い製品は、補正が必要な信号を生成します。そのため、カタログ仕様よりも実際の製品を使用した工場での試験が重要です。
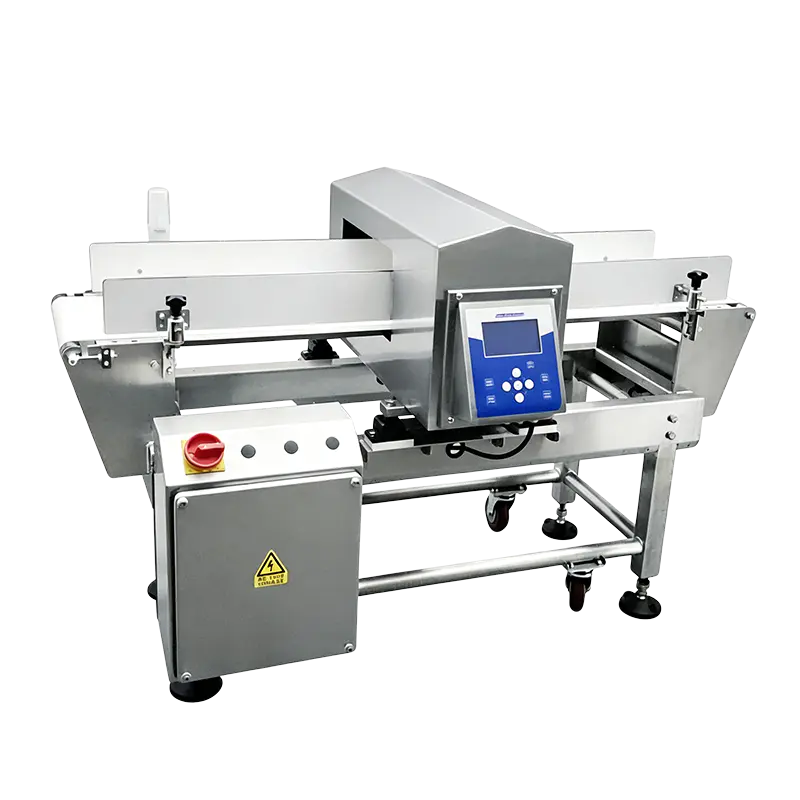 ER3515 標準インライン金属検出機 袋入りスナック、箱入り医薬品、ボトル入り調味料用に、このインライン検出器は 350 × 150 mm の口径、50 個の製品パラメータ メモリ、および複数のオプションの除去装置を備えています。 製品を見る→
複数のカテゴリを梱包するプラントの場合、 食品包装ソリューション 概要ではマシンをステーションごとにグループ化するため、個別のカタログからつなぎ合わせるのではなく、単一の構成でラインを組み立てることができます。
同じ速度定格を持つ 2 つのラインは、週あたりの清掃時間によって異なる場合があります。詳細については、設置後ではなく工場訪問時に確認してください。
映画も重要です。ロール直径 300 mm は、200 mm ロールよりもシフトあたりのスプライスの数が少ないことを意味します。毎分 70 袋のラインでは、その差は毎日の生産量の目に見える増加として現れます。
冷凍野菜パッカーでは、250 g で 1 分あたり 60 袋、1 カートンあたり 6 袋を目標としています。シールの破損、フィルムの接合、重量不良、ショートストップについては 10 ~ 15% の現実的な損失を適用し、設置定格は 1 分あたり約 70 袋でなければなりません。
| 駅 | 必要な出力 | 手当適用済み | 選択された評価 |
|---|---|---|---|
| 組合せ秤 | 60 ダンプ/分 | 不合格の場合は 15% | 70 ダンプ/分 |
| 袋詰め機 | 60袋/分 | スプライスとストップの場合は 15% | 70袋/分 |
| 重量チェッカー | 60パック/分 | 200mmピッチでのベルト速度 | 70パック/分のスループット |
| ケースパッカー | 10カートン/分 | カートン詰まりの場合は 20% | 12カートン/分 |
許容値の方向に注意してください。許容値は、販売目標を達成するのではなく、すべてのステーションを上回ります。毎分 60 袋と正確に指定されたラインでは、生産ではおよそ 50 袋が供給され、オペレーターがいくら努力してもその差は回復しません。
受け入れテストでは、仕様が契約上のものとなります。短い検証可能なチェックリストは、両方の側を保護します。
通常、インフィード エレベーターからパレタイザーまでの 1 レーン ラインは長さ 15 ~ 30 メートルを占め、さらに清掃とメンテナンスのために片側 1 メートル以上のアクセス通路が必要です。袋詰め機の上のスペースは床面積と同じくらい重要です。マルチヘッド計量機とその供給システムを組み合わせると、高さが 3 メートル増加する可能性があります。
はい、多くの食品工場はまさにそれを行っています。最初に袋詰め機を使って手作業で供給し、2 年目に計量機を使用し、3 年目に検査し、最後にケース詰めを行います。重要なのは、フレーム、電気計画、コンベアの高さにおいて将来のステーションが初日から許可されていることです。そうでない場合は、改修費用が元の機器よりも高くなります。
袋幅、充填量、製品形状等により規格範囲に達しない場合に限ります。カスタムパーツはリードタイムとコストの両方が上昇するため、同じシリーズの隣接するモデルが適度なスピードマージンで仕様をカバーしているかどうかを最初に確認します。
実際のサンプル、かさ密度の範囲、目標用量と許容範囲、毎分目標のバッグ、フィルム構造を使用したバッグの描画、および洗浄体制を送信します。このパッケージを使用すると、エンジニアはカタログ番号ではなく構成を提案できるようになり、通常は見積もりサイクルが延長されるのではなく短縮されます。
自動包装ラインは一連の公差です。供給側での製品の流れ、計量機での用量精度、ジョーでのシールの完全性、開口部での検出能力、そして最終ケースの完全性です。チェーンは、各リンクが同じターゲット出力および同じ製品データに対して指定されている場合にのみ保持されます。そのため、最初の仕様作業は、退屈に感じるかもしれませんが、プロジェクト全体の中で最も低コストのエンジニアリングとなります。
K-Line のエンジニアリング チームは、自動包装に 20 年近くを費やしており、すべてのシステムは顧客のフロアに届く前に上級技術スタッフの監督の下で設計および構築されます。食品ラインを計画している場合、最も役立つ最初のステップは、製品サンプルと 3 つの数値 (用量、許容範囲、1 分あたりの袋数) です。
お問い合わせ
+86-573-82788180
+86-15325730953
電子メールが必要です
info@mainfill.com
jiayingzhuge18@qq.com