2 つの工場が同じ縦型袋詰め機、同じマルチヘッド計量機、および同じ重量チェック計量機を設置しても、非常に異なる動作をするラインで年末を迎えることができます。機器リストがそれらを分けることはほとんどありません。レイアウトは。ステーション間の距離、拒否されたバッグがどこに落ちるか、技術者がガードドアを振り開けるのにどれだけのスペースが必要か、フィルムロールが保管されている場所はすべて、シフトごとにラインから出る良品のバッグの数を決定します。
短い答え: まず、ペース設定機と現実的な良好な生産目標を中心に自動包装ラインのレイアウトを構築し、次にサービスへのアクセス、切り替え、および不良品の処理のためにそれを拡張します。たまたま空いている床面積から逆算してレイアウトを作成すると、設置後に、袋詰め機での不足、コンベアのブロック、2 人が必要な段取り替えなど、高価な問題が生産チームに引き渡される傾向があります。
どの路線にもリズムを決める駅がひとつあります。顆粒ラインでは通常、縦型製袋包装機が使用されます。パウダーラインでは、オーガフィラーまたはスクリュー計量器が使用される場合があります。複数の SKU ラインでは、切り替えに最も時間がかかるパウチ機械であることがよくあります。まずそれを見つけてから、他のすべてのステーションをサポートとして扱います。
この配置は 2 つの数値によって決まります。それは、そのステーションの料金と、そのステーションが実際に良好なパックを生産するシフトごとの時間数です。 1 分あたり 80 袋の定格の袋詰め機では、すべてのシフトで 80 袋を提供することはできません。フィルムの接合、計量サイクル タイム、シールの冷却、不良品の除去、短時間の停止などすべてに時間がかかります。下流のコンベアとケースパッカーのサイズを銘板の数字に合わせて調整するチームは、通常、ケースパッカーがシフトの大部分で欠乏することになります。測定された良好な成果に見合った規模のチームは、二度購入することなく改善の余地を残しています。
実際には、 回線出力は、最も遅いステーションの速度に現実的な稼働時間を乗じた値に近い 、見積書のすべてのスペックシートの合計ではありません。誰かがコンベア ラインを引く前にこの数値を修正してください。袋詰め機が 1 つ必要か 2 つ必要か、またラインの終点を手動にするか自動にするかが決まるからです。
製品が何であれ、自動ラインは 5 つの機能ブロックに分類され、それぞれがフロア プランについて異なる質問をします。計量と袋形成を物理的に近づけることで製品の落下が短くなり、粉塵、こぼれ、重量のドリフトが減少します。検査と不合格品の処理を通路の隣に置くことで、不合格品の箱がガードの後ろに埋もれるのを防ぎます。これは小さな決断で、歩く時間を大幅に節約できます。
| ゾーン | 代表的な設備 | 早めに解決すべき質問 |
|---|---|---|
| 供給と給餌 | Z型バケットエレベーター、バキュームローダー、傾斜コンベヤ、スクリューエレベーター | 原材料はどこに到着しますか? オペレーターは防護エリアに入らずに補充できますか? |
| 計量と投与 | マルチヘッド計量機、リニア計量機、オーガフィラー、容積カップ | どの計量原理が製品に適していますか? バッグフォーマーまでの落下距離はどれくらいですか? |
| バッグやポーチの成形 | 縦型製袋包装機、自動製袋機 | 現在どのバッグのスタイルが採用されており、今後 3 年以内に採用される可能性があるのはどれですか? |
| 検査と不合格 | 重量チェッカー、金属探知機、X線検査装置 | 拒否されたパックはどこへ行くのでしょうか?ラインを止めずに拒否されたことを確認できますか? |
| ケース詰めとパレタイジング | ケースエレクター、ケースパッカー、シーラー、コーダー、パレタイジングロボット | 手動または自動のライン終了、および各オプションに必要な蓄積スペースはどれくらいですか? |
3 つのトポロジーがほとんどの工場フロアをカバーしており、その選択により、単一のモデル番号が決定されるずっと前に設置面積が変わります。直列ラインは、各ステーションを通る 1 つの製品フローを実行します。平行線はフローの一部を複製するので、半分が停止している間も半分は実行を続けることができます。混合ラインは共通のフロントエンドを共有し、下流で分岐するため、長期のベース製品と短期のバリエーションに適しています。
| トポロジ | ベストフィット | トレードオフ |
|---|---|---|
| シリーズ | 1 つの製品ファミリー、大量生産、安定した需要 | 平方メートルあたりの効率は最高ですが、冗長性はありません - ワンストップですべてを停止します |
| パラレル | 床面積よりも稼働時間が重要な複数の SKU または生産 | 機器とユーティリティを複製し、フローの一部のスペースを約 2 倍にします |
| 混合 | 長期稼働の基本製品と頻繁な短期稼働 | 全体的にバランスは良いですが、ルーティング、マージ、制御にはさらに計画の努力が必要です |
適切なバッファを備えた直列ラインで良好な出力目標を達成できる場合は、2 つのハーフラインを構築する誘惑に抵抗してください。流路が重複すると、洗浄、切り替えが重複し、製品が滞留して劣化する場所が 2 倍になることを意味します。
レイアウトの手直しのほとんどは、設置週までは誰の仕事でもなかった項目から発生します。サインオフする前に、次の 6 つのポイントに従って図面を作成します。
濡れた製品や粘着性のある製品の場合は、排水口、モーターとセンサーの洗浄保護、およびすすぎ水が部屋から出る場所の計画を追加します。これらは、図面上の安価な線と、コンクリートを流し込んだ後の高価な線です。
ゾーンとトポロジが固定されると、機器の選択はすぐに絞り込まれます。ペース設定袋詰め機はコンベアの高さとバッファのサイズを決定します。計量ヘッドはサイクル時間を決定し、したがって落下の長さを決定します。検査ステーションは、リジェクトシュートと確認ビンをどこに配置するかを決定します。
中袋の顆粒やスナックの生産では、高速縦型機械がアンカーとなることがよくあります。KL230H は、速度範囲の上限で中袋フォーマットを実行するため、下流のコンベアとケースパッカーは、後で置き換えられる低速の機械ではなく、KL230H のサイズを決定する必要があります。
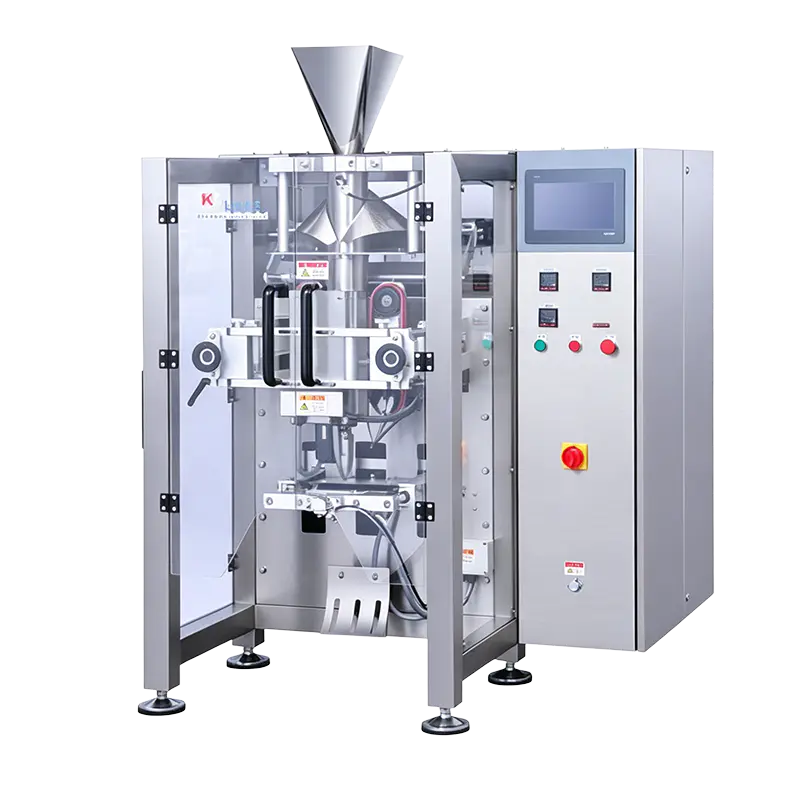 KL230H 高速中袋縦型包装機 KL230H 中袋用高速縦型パッカー (15 ~ 150 袋/分) は、より高い中袋処理量を必要とするナッツ、冷凍食品、農業生産者に適しています。 製品を見る→
パック重量ウィンドウが狭い場合(小さなパウチ、正確な計量、低い許容誤差)、通常、高精度リニア計量機は、多数のマルチヘッドヘッド数よりも優れたレイアウトパートナーです。これは、サイクルが短いため、落下経路がコンパクトに保たれ、ダスト捕捉が簡単になるためです。
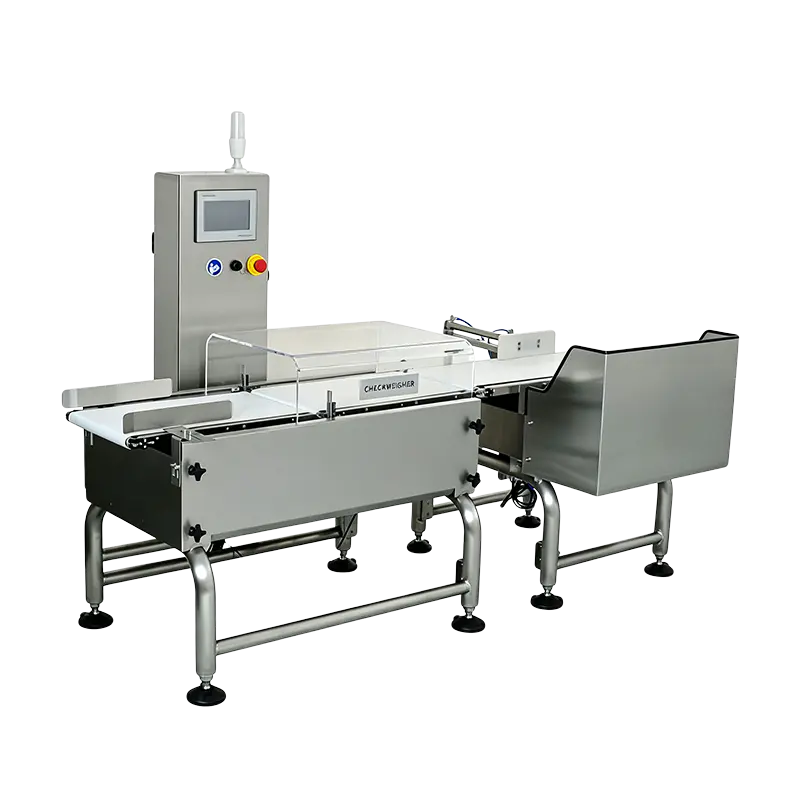 EW-300-1000 高精度直線計量チェッカウェイジャ 狭いパック重量ウィンドウと正確な計量の場合、このリニア チェックウェイジャは ±0.3 g の精度と 300 mm ベルトで最大 80 個/分を提供します。 製品を見る→
検査ブロックは、コーナーの残りではなく、早期に配置する価値があります。密封後、ケースの梱包前に設置される標準的な金属探知機には、きれいな不合格品を入れるのに十分なオープンコンベアの長さと、オペレーターがガードに身を乗り出さずに到達できる確認ビンが必要です。まだ頭数と計量原則を比較している場合は、このガイドを参照してください。 マルチヘッド計量とリニア計量の選択 それぞれがどこに当てはまるかを説明します。
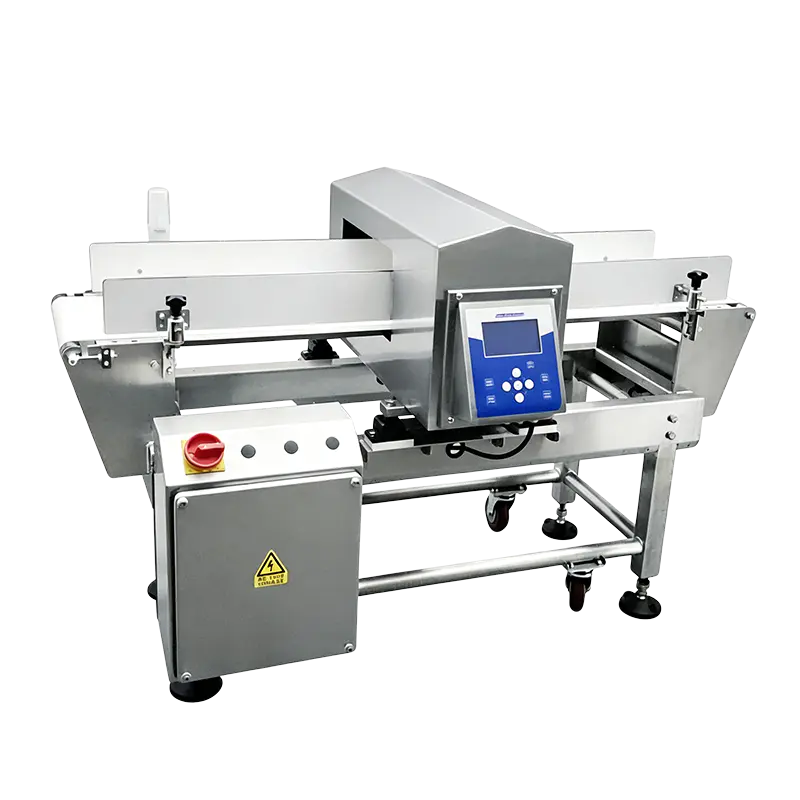 ER3515 標準金属検出機 袋入りスナック、箱入り医薬品、ボトル入り調味料用の標準金属探知機。口径350×150 mm、Fe≧0.8 mmの検出能力。 製品を見る→
レイアウト図は何も切り替わらないので落ち着いた印象になります。実際の線はそうなります。 3 つの SKU が 1 つの袋詰め機を共有する場合、レイアウトではフォーマット部品、フィルム、および印刷シリンダーを機械の手が届く範囲に配置し、ツール トロリーが通路に入らないようにする必要があります。 45 分ではなく 25 分かかる切り替えは、多くの場合、技術的な問題ではなく、保管場所の決定によるものです。
バッファーはもう 1 つの静かな要素です。袋詰め機とケースパッカーの間にある短い蓄積テーブルがマイクロストップを吸収し、ケースエレクターが躊躇するたびにラインが停止するのを防ぎます。ただし、バッファーが多すぎると、遅いステーションが隠れてしまい、粘着性のある商品や温度に敏感な商品に影響を与えるほど長い時間製品が放置されるため、シフトではなく、数分間の出力を考慮してサイズを設定してください。
拒否の処理にも同じ規律が必要です。金属探知、重量チェック、および X 線検査による不良品は、保護エリアの外側の施錠された箱または明確にラベルが貼られた箱に入れる必要があります。また、不合格の場合は疑わしいパックを続行させるのではなく、ラインを停止するように確認センサーを配置する必要があります。食品、ペットフード、農業ラインでは通常、このブロックに防塵、洗浄、防虫機能が追加されます。の 食品包装ソリューション 概要は、これらの構成が通常どのようにグループ化されるかを示しています。
有用な一般的な図はありません。スペースは、スループット、バッグ サイズ、必要なバッファーの量に加えて、各マシンの周囲のサービス クリアランスに従います。手動エンドオブラインを備えたコンパクトなシングルバガーラインは数十平方メートルに収まりますが、自動ケース梱包とパレット積みを備えた同じ製品では、主に蓄積とパレットステージングにその数倍のスペースが必要となる場合があります。
ほとんどのレイアウトでは、パックの安定性と排除メカニズムに応じて、シール後、重量チェックの前後に金属検出が行われます。通常、決定要因は拒否の確認です。最初に拒否したユニットには、そのビンとセンサー用のスペースがなければなりません。また、2 番目のユニットは、最初のユニットがすでに拒否したパックを再受け入れすべきではありません。
すぐに 2 台目のマシンを購入するのではなく、床面積とユーティリティ容量を確保してください。検査およびケース梱包ゾーンでの余分な長さ、予備の圧縮空気ドロップ、および 1 つの追加の電源供給は、建設中に安価であり、建設後には面倒です。
回線速度は、理想的な条件下で最も遅いステーションが可能な速度です。良好な生産高とは、停止、不合格、切り替え、洗浄を経て、シフトごとにラインを販売可能な製品として残すものです。レイアウトの決定、特にバッファ サイズとアクセス ルームは、最初の数値よりも 2 番目の数値に大きく影響します。
サプライヤーとの会話に持ち込める最も役立つものは、マシンの希望リストではありません。それは、測定された良好な生産目標、今後 3 年間の SKU リスト、および柱グリッドとユーティリティ ドロップがマークされたフロア プランです。これら 3 つの項目により、自動包装ラインのレイアウトは単なる製図作業ではなくなり、試運転から 2 年経っても依然として合理的と思われる生産決定となります。
お問い合わせ
+86-573-82788180
+86-15325730953
電子メールが必要です
info@mainfill.com
jiayingzhuge18@qq.com